简体中文


2026-09-30
Kotiin / Uutiset / Teollisuuden uutisia / Take-Up Winder selitys: Toiminta, tyypit, huolto ja valintaopas

POY-linjalla, joka kulkee nopeudella 3000 m/min, kelauskone tekee satoja suunnanvaihtoja minuutin välein. Kulunut ohjausreuna tai pieni istukan kohdistusvirhe voi muuttaa tuntikausia vakaan pyörimisen pakkaukseksi, jossa on pehmeät reunat, huono tiheys ja ongelmallinen purkaminen. Lyhyesti sanottuna kelauskone ei ole siiman lisävaruste; se on viimeinen laatuportti. Jos kelauskone ei tee tehtäväänsä tarkasti, kaikki prosessin alkupää menettää arvonsa.
Pitkiä seisokkeja ja epätasaista langanlaatua voidaan estää ymmärtämällä, miten kelausleikkuu toimii, mitkä komponentit kuluvat ensin ja mitä tulee tarkistaa ostettaessa tai korjattaessa. Tässä artikkelissa selitetään synteettisten kuitujen valmistuksessa käytettävien kelauskoneiden ydintoiminnot, yleisimmät tyypit, kriittiset laatutekijät, huoltoprioriteetit ja valintakriteerit.
Kelauskone kelaa jatkuvaa filamenttia putkeen tai puolaan paketin muodostamiseksi. Synteettisen kuidun tuotannossa se tekee kuitenkin paljon muutakin kuin puolan pyörittämistä. Se vastaanottaa filamentin sammutuksen ja vetämisen jälkeen, ohjaa kelausnopeutta, pitää kireyden vakaana, asettaa langan pakkauksen leveydelle tarkoissa kerroksissa ja vaihtaa täydet puolat pysäyttämättä siimaa. Tämä nopeuden, tarkkuuden ja automaation yhdistelmä tekee kelauskoneesta yhden kehruulaitoksen teknisesti vaativimmista komponenteista.
Kun hehkulanka saapuu kelauskoneeseen, se liikkuu jo suurella nopeudella. Kelauskoneen on niin sanotusti hellättävä se: se kiihdyttää pyörivää pakettia, säilyttää oikean pintanopeuden ja ohjaa lankaa edestakaisin tiukasti. Tuloksena on paketti, jolla on tasainen tiheys ja kiinteät reunat. Huonosti kierretty pakkaus aiheuttaa ongelmia myöhemmin vääntymisessä, kutomisessa tai vetokierteessä, joten kelauskoneella on ylimitoitettu vaikutus tuotannon taloudellisuuteen.
Ymmärtääksesi, mikä voi mennä pieleen ja mitä etsiä korjauksen aikana, auttaa tuntemaan pääosat ja kuinka ne toimivat yhdessä.
Istukka istuu karassa ja pitää paperiytimen tai muoviputken. Sen samankeskisyys ja tasapaino vaikuttavat suoraan pakkauksen pyöreyteen. Kulunut laakeri, naarmuuntunut istukan pinta tai taipunut kara aiheuttavat tärinää, joka näkyy epätasaisena jännityksenä ja epämuodostuneina kerroksina. Poikkeaman ja laakerin kunnon tarkistamisen tulee olla osa rutiinirullaimen tarkastusta.
Poikittaisjärjestelmä siirtää lankaa edestakaisin pakkauksen leveyden poikki. Monissa kelauskoneissa vaihdehaarukka tai poikittaislaatikko ohjaa tätä liikettä, kun taas ohjauslevyt, ohjaustangot ja Y-muotoinen haarukka ohjaavat filamenttia siirron ja irrottamisen aikana. Nämä osat näkevät jatkuvaa kitkaa ja kiihtyvyyttä, joten kuluminen näkyy täällä ensin. Lankaohjaimen kulunut reuna voi karhentaa filamentin pintaa ja kulunut vaihtohaarukka aiheuttaa epäröintiä pakkauksen reunassa, jolloin syntyy pullistunut tai pehmeä puoli. Kasveille, jotka käyttävät vanhoja Barmag-tyylisiä laitteita, sopiva Y-muotoinen haarukka Barmag-kelauskoneille voi estää reunavaurioita ja pitää siirtosyklin luotettavana.
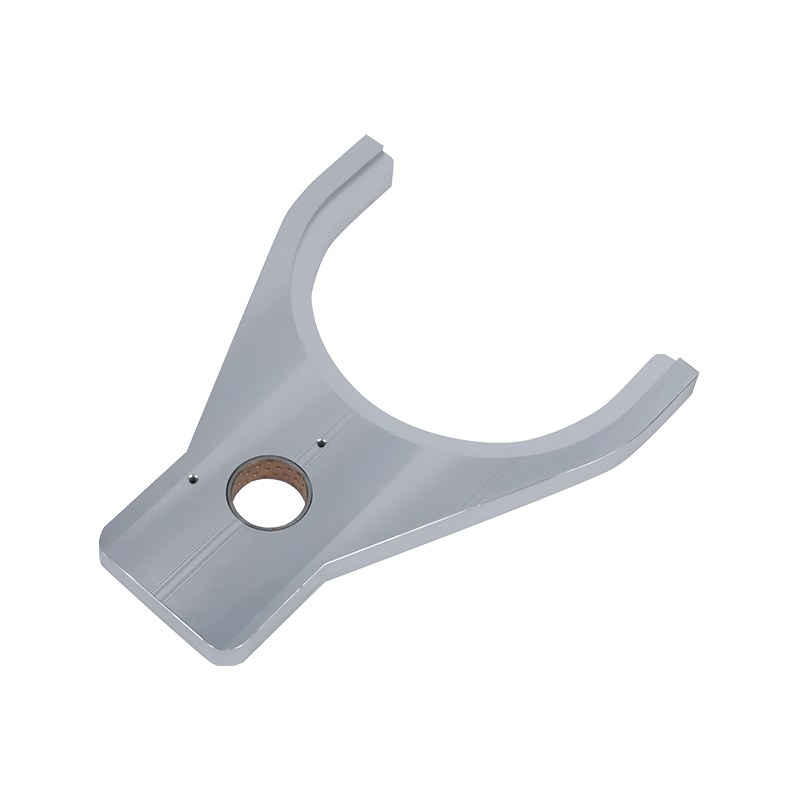 Tukkukaupan Y-muotoinen haarukka Barmag-kelauskoneelle Barmag-kelauskone Jiaxing Shengbang Mechanical Equipment Co., Ltd. on Kiinan Y-muotoinen haarukka Barmagille. Näytä tuote →
Kosketusrulla kulkee pakkauksen pinnalla ja pitää pinnan nopeuden synkronoituna langan nopeuden kanssa. Jännitysanturit tai tanssirullat antavat palautetta käyttöjärjestelmälle. Jos tämä ohjaussilmukka on hidas tai epävakaa, syntyy jännityspiikkejä, jotka voivat rikkoa filamentteja tai aiheuttaa vaihtelevan pakkaustiheyden. Puhdas, tasapainotettu kontaktitela ja oikein kalibroitu kiristysjärjestelmä ovat välttämättömiä tasaiselle muodostukselle.
Jokainen kelauskone ei ole samanlainen. Tarvitsemasi tyyppi riippuu linjan nopeudesta, filamentin denieristä, pakkauksen koosta ja tarvittavasta automaatiosta.
| Kirjoita | Tyypillinen vastaanottonopeus | Yhteinen sovellus | Tärkein laatuhuoli |
|---|---|---|---|
| Hidaskäyntinen mekaaninen kelauskone | 500-1500 m/min | Teollisuuslanka, keskivahva lanka, pilottilinjat | Mekaanista kulumista, rajoitettu poistoautomaatio |
| Nopea automaattivaihteinen kelauskone | 2500-3500 m/min | POY-tuotanto | Tasainen poisto, tarkka liike |
| Superspeed kelauskone | 4 000-6 000 m/min tai enemmän | FDY- ja hienodenier-lanka | Tärinänhallinta, korkeataajuinen liiketarkkuus |
Näissä laajoissa luokissa on myös erikoismalleja hitaisiin ja suorituskykyisiin sovelluksiin. Esimerkiksi vanhojen mekaanisten yksiköiden korvaaminen a hidas ja tehokas automaattinen vaihtokone voi lyhentää poistumisaikaa ja parantaa pakkauksen yhtenäisyyttä ilman suurempaa linjanopeutta.
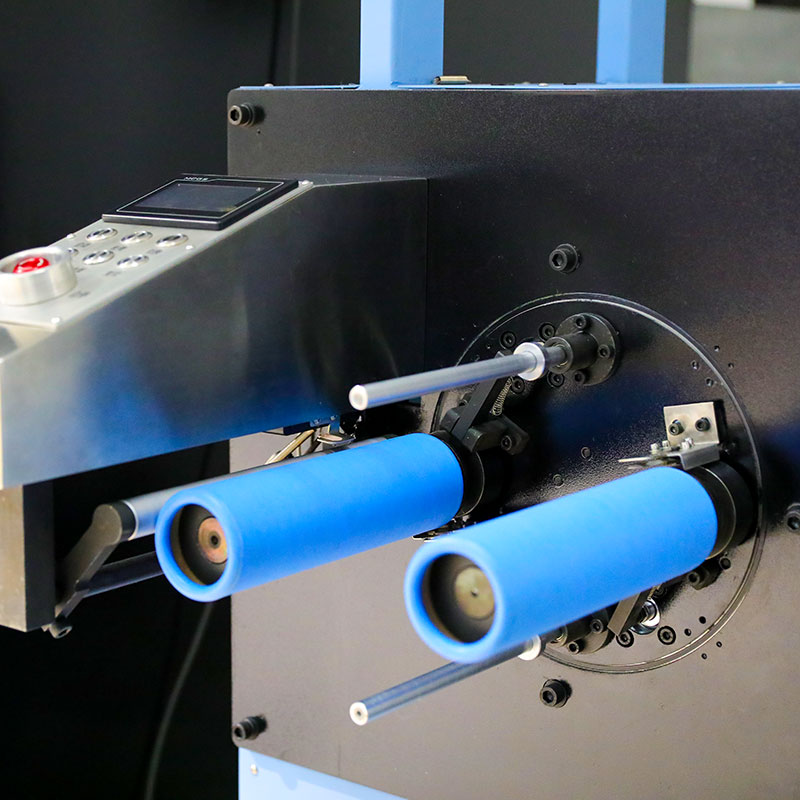 Tukku Shengbang Hidas Nopeus Automaattinen Kytkimen kela lujalle kuidulle Jiaxing Shengbang Mechanical Equipment Co., Ltd. on Kiina Shengbang Hidaskäyntinen Automaattinen kytkimen kela korkealujuisille kuiduille (SDJR-2... Näytä tuote →
Vastakkaisessa päässä hienodenier FDY:tä tuottavat kasvit tarvitsevat a supernopea kelauskone joka voi säilyttää liiketarkkuuden erittäin suurilla pintanopeuksilla. Valinta ei ole vain nopeampi tai hitaampi; sen on vastattava prosessiikkunaa ja olemassa olevia riviohjaimia.
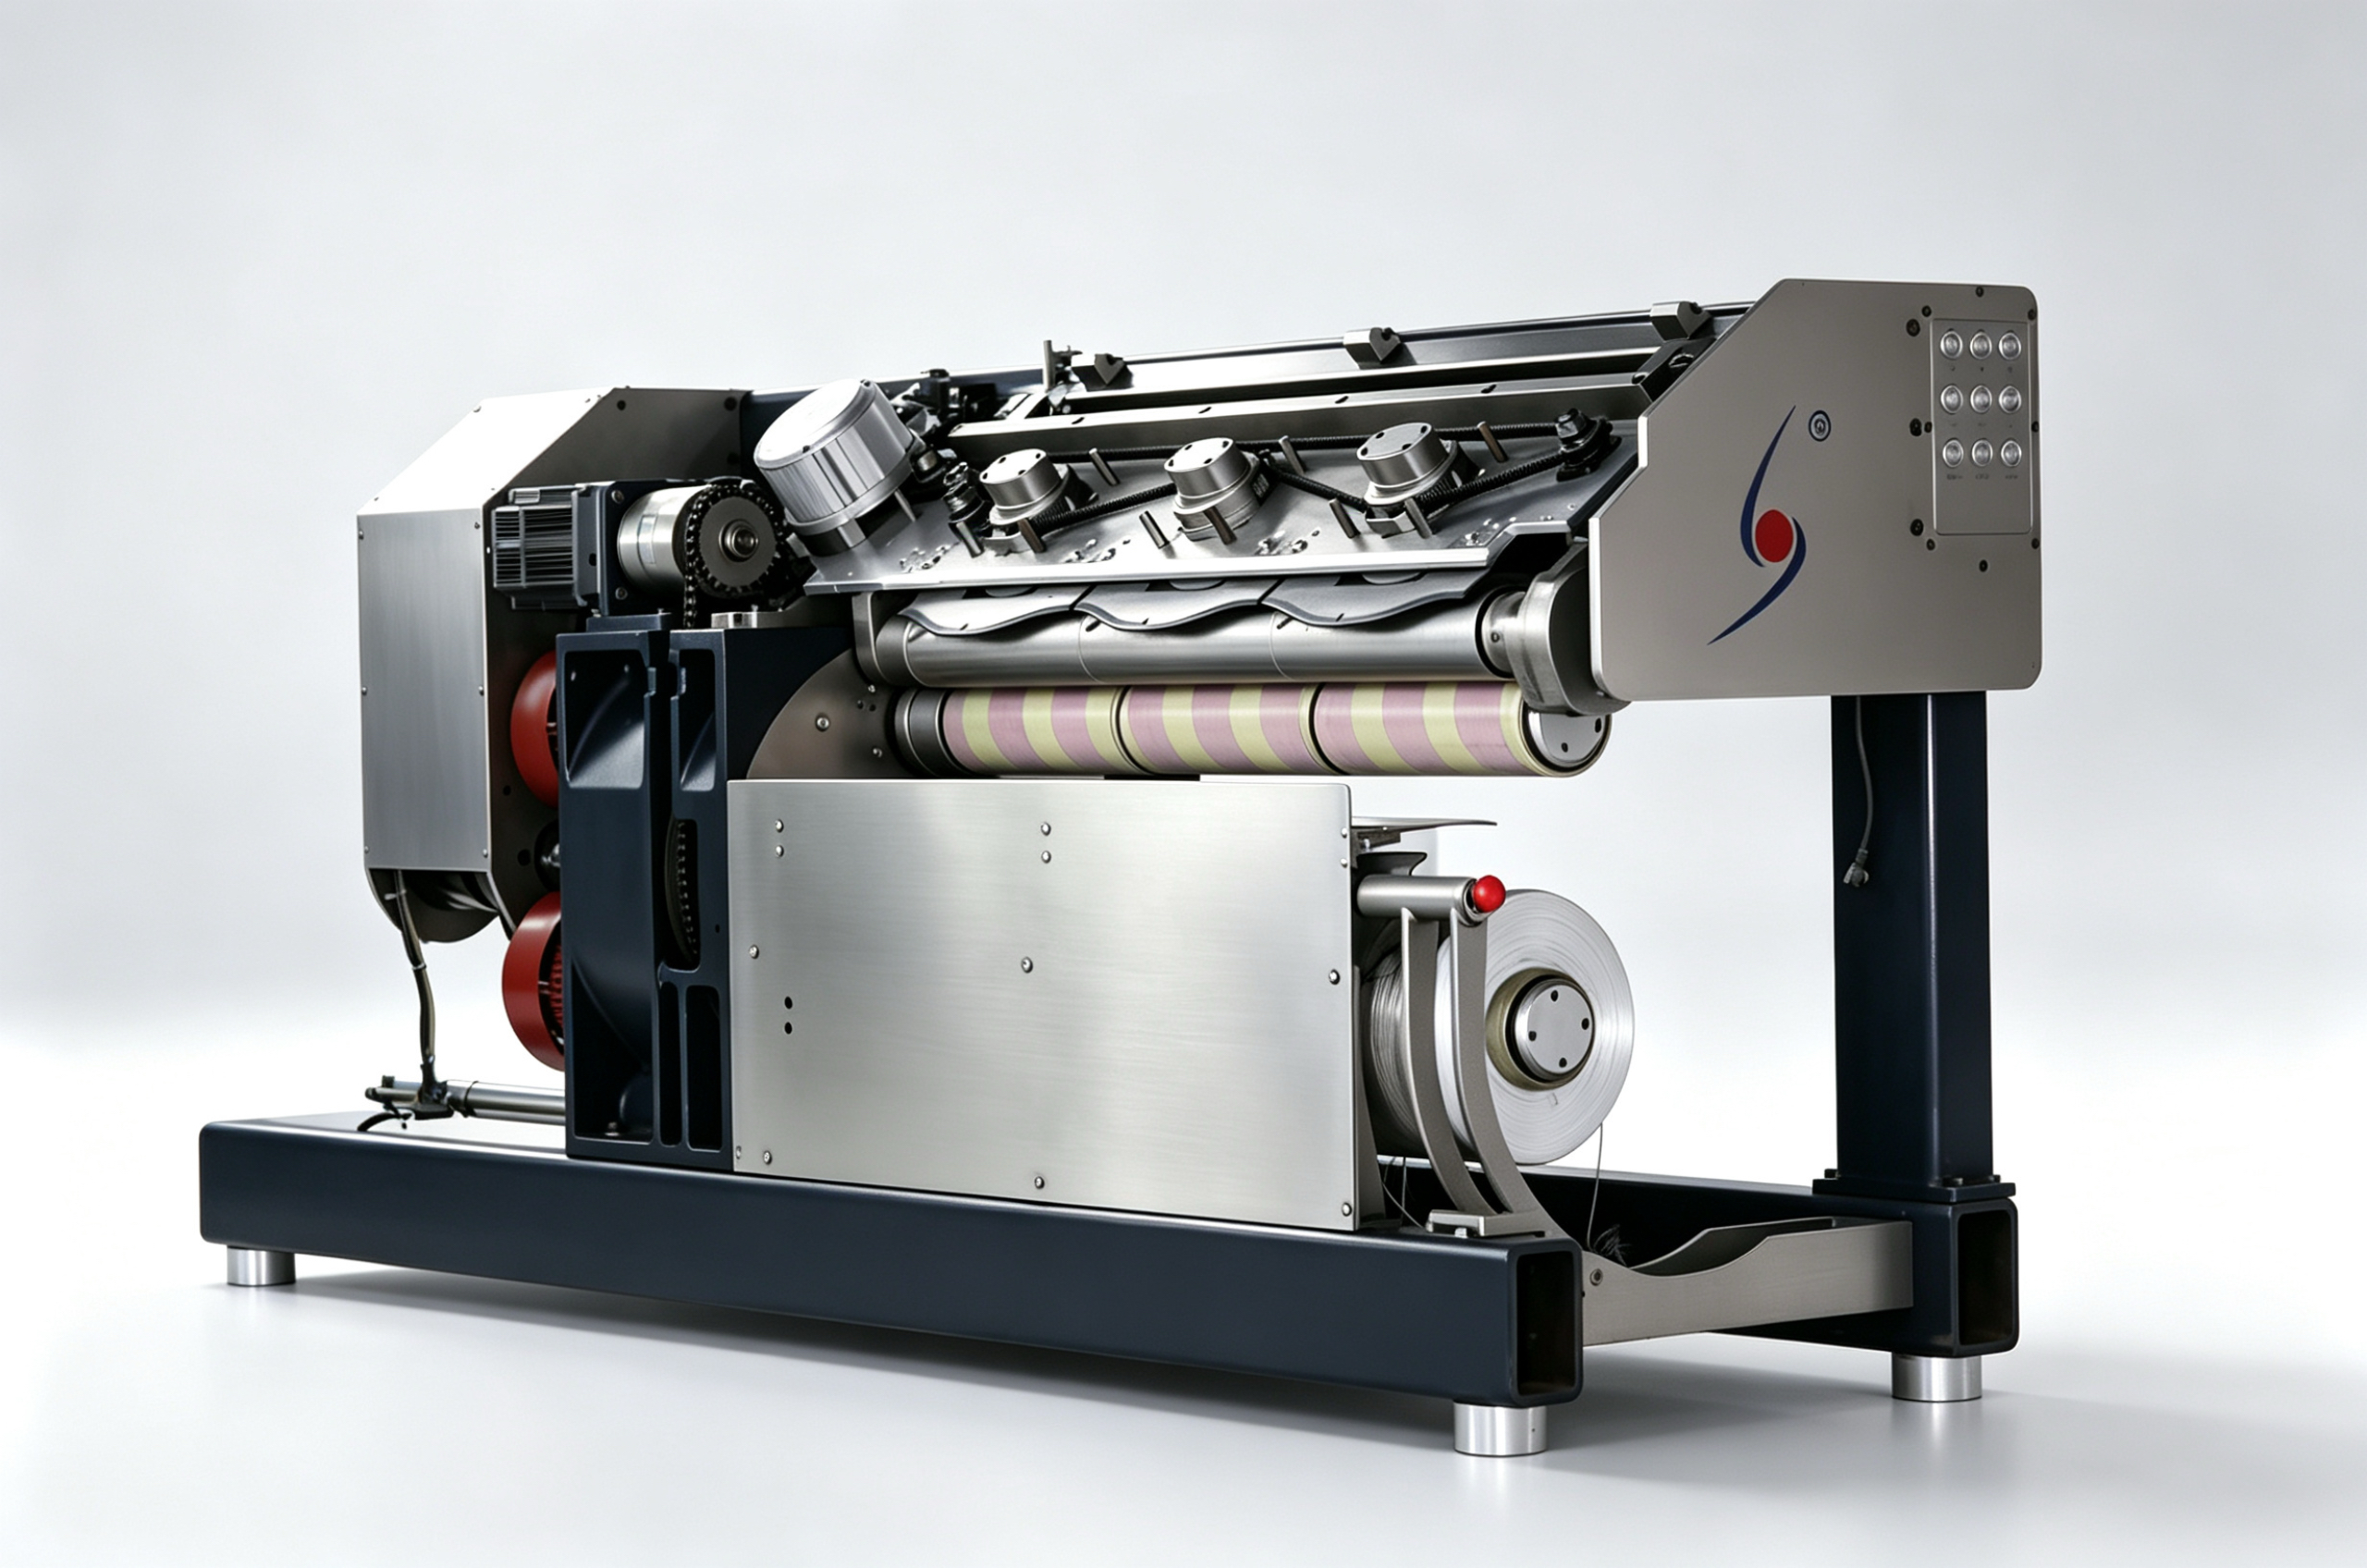 Tukkukaupan itsekehitetty nopea kelauskone polyesteri- ja nailonfilamille Jiaxing Shengbang Mechanical Equipment Co., Ltd. on Kiinassa itsekehitetty nopea kelauskone polyesteri- ja nailonfilamenttilangalle ... Näytä tuote →
Hyvä vastaanottokäämi ei tarkoita vain pyörimisnopeutta. Pakkauksen laatu syntyy useista muuttujista, jotka toimivat yhdessä. Jos jokin niistä ajautuu, tuloksena oleva paketti voi näyttää ulkopuolelta hyväksyttävältä, mutta toimii huonosti seuraavassa prosessissa.
Käytännössä nämä tekijät näkyvät mitattavissa olevina indikaattoreina: pakkauksen kovuus, reunan kiinteys, siirtopään laatu ja purkautumissuorituskyky loppupään prosessissa. Näitä merkkejä seuraamalla on mahdollista havaita kehittyvä leikkuriongelma ennen kuin siitä tulee suuri vika.
Kelauskoneet ovat mekaanisia järjestelmiä, jotka toimivat tuhansia tunteja vuodessa. Tärkeimmät kulumiskohdat ovat ennakoitavissa: laakerit, vaihtohaarukat, kiristyslohkot, langanohjaimet, kosketusrullapinnat ja istukkakomponentit. Käytännön huoltoaikatauluun tulee sisältyä päivittäinen silmämääräinen kierrelinjan ja pakkauksen reunojen tarkastaminen, viikoittainen ohjaimen kulumisen ja kosketusrullan kunnon tarkastukset sekä istukan ja kosketinrullalaakerien säännöllinen tärinäanalyysi.
Kiireisillä tehtailla kuluneen kokoonpanon korjaaminen on usein nopeampaa ja taloudellisempaa kuin koko yksikön vaihtaminen. Erikoistunut ota yhteyttä rulla- ja telan korjauspalveluihin voi palauttaa telan pintaprofiilin ja dynaamisen tasapainon uuden osan odottamisen sijaan. Samoin kuluneet vaihdehaarukat voidaan rakentaa uudelleen tai päivittää sen sijaan, että ne vaihdetaan kokonaan.
Myös vanhemmat kelauskoneet voivat saada uutta elämää kohdistetuilla muokkauksilla. Isturien, moottoreiden tai poikittaissäätimien päivittäminen on usein halvempaa kuin uuden kelausleikkurin ostaminen, varsinkin kun perusrunko on vielä kiinteä. Muodollinen kelauskoneen päivitysohjelma osaa arvioida nykyisen laitteistosi ja toteuttaa muutoksia kone koneelta vähentääkseen seisokkeja.
Kelausleikkurin valinta alkaa prosessin kirjekuoresta, ei tuotenimestä. Sinun on tiedettävä suurin linjan nopeus, denier-alue, pakkauksen mitat, hyväksyttävä poistumisaika ja onko kelauskoneen sovittava olemassa olevaan linjaohjausjärjestelmään.
Varaosat tulee arvioida samalla kurilla. Tarkista materiaalin laatu, lämpökäsittely, pinnan viimeistely ja geometria alkuperäisen mallin mukaan. Vanhemmille Barmag- ja TMT-leikkureille jälkimarkkinaosia on laajalti saatavilla, mutta laatu voi vaihdella. Osa, joka näyttää identtiseltä mutta jolla on väärä kovuus, voi epäonnistua aikaisin ja vahingoittaa kierrelinjaa. On aina turvallisempaa dokumentoida koneen tarkka malli ja osanumero ennen kuin otat yhteyttä toimittajaan. Yksityiskohtainen kelausleikkurin suorituskykyä koskevia huomautuksia voi auttaa sinua rakentamaan perustan omalle linjallesi ja helpottaa vertailua.
Kelausleikkuria on kehruulinjan päässä, mutta se ansaitsee huomion minkä tahansa laitehankinta- tai huoltosuunnitelman alussa. Kun mekaniikka on kunnossa, kireyden hallinta on vakaa ja kuluvat osat vaihdetaan aikataulussa, kelauskone tuottaa yhtenäisiä paketteja, jotka toimivat hyvin myötävirtaan.
Olitpa ostamassa uutta kelausleikkuria, päivittämässä vanhaa tai yksinkertaisesti vaihtamassa kulunutta ohjaushaarukkaa, pidä sitä tarkkuusjärjestelmänä yksinkertaisen puolapyörän sijaan. Tämä näkökulma tekee eron sujuvan tuotannon ja toistuvien laatuvalitusten välillä.


OSOITE: No.1298, Zhouan Road, talous- ja teknologiakehitysalue, Jiaxingin kaupunki, Zhejiangin maakunta
PUHELIN: +86 19057031687
PUH: 86-0573-83777752
SÄHKÖPOSTI: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Kaikki oikeudet pidätetään. Kehruukoneiden keskeisten komponenttien valmistajat