简体中文


2026-09-30
Kotiin / Uutiset / Teollisuuden uutisia / PET-hiutalekuivain siimille: kosteustavoitteet, IV-säilöntä ja tekniset tiedot

Kun kierrätetty PET-pesulinja toimittaa hiutaleita 30-40 % kosteudella kuidun kehruulinjaan, rajaviskositeetti voi pudota yli 0,05 dl/g ekstruuderin sisällä ennen kuin ensimmäinen ruuvielementti on valmis. Tämä vikatila lyhentää hehkulangan lujuutta, aiheuttaa paanujen rikkoutumisen ja työntää tuotantonopeuden suunnitelman alapuolelle. PET-hiutalekuivain on laite, joka sulkee tämän raon, mutta vain jos sille on määritetty oikea kosteustavoite, läpimeno ja integrointitapa kyseiselle lankalaadulle.
Johtopäätös on yksinkertainen: jos hiutaleet eivät ole kuivia, filamentti ei täytä lujuusarvoaan. PET on esteripolymeeri, ja sen esterisidokset ovat herkkiä hydrolyysille sulamislämpötilassa. Hiutalepinnalle tai polymeerimatriisin sisään imeytynyt vesi hydrolysoi ketjut nopeudella, joka riippuu sulamislämpötilasta, viipymäajasta ja kosteuspitoisuudesta. Käytännössä tämä tarkoittaa, että sulatteen IV putoaa suoraan kosteuden syöttönopeuden mukana.
Polyolefiinit, kuten PE ja PP, voidaan ekstrudoida pintakosteudella, koska ne eivät hydrolysoidu. PET ei voi. PET-hiutaleiden kuivausrumpu on siksi prosessinkäsittelyaine, ei pelkkä vedenpoistotyökalu. Se toimii myös ensimmäisenä puolustuslinjana tarttumista, agglomeroitumista ja epätasaista kiteisyyttä vastaan syöttöjärjestelmässä.
Kierrätetyn PET-kuidun vakiokosteustavoite on alle 50 ppm suppilon sisääntulossa. Hienodenier-filamentin tai erittäin lujan teollisuuslangan tavoitearvo voi olla niinkin alhainen kuin 20-30 ppm.
Kosteustavoite ei ole yksittäinen luku kaikille kierrätetyille PET-tuotteille. Se riippuu jatkoprosessista ja tuotettavasta laatuluokasta.
| Lopeta hakemus | Kosteustavoite (ppm) | Miksi sillä on merkitystä |
|---|---|---|
| Vanne / Monofilamentti | 100-150 | Alempi IV-vaatimus, anteeksiantavampi |
| Kuitu (POY / FDY) | 40-50 | Hydrolyysi rajoittaa IV-retentiota |
| Hieno Denier-filamentti | 20-30 | Ohut poikkileikkaus, suurempi pinta/tilavuussuhde |
| Pullosta pulloon / arkki | 30-40 | Elintarvikekontakti, sekä IV että väri |
Kuivaus ei ole koskaan yksittäinen toimenpide. Täydellisessä PET-hiutalekuivaimessa yhdistyvät mekaaniset ja lämpövaiheet, jotta materiaali saadaan 30-40 % kosteudesta tavoitearvoon.
Pestyt PET-hiutaleet jättävät pesulinjalta 30-40 % kosteutta, suurin osa pintaan. Nopea keskipakokuivain pyörittää märät hiutaleet korissa, jossa on sisäiset roottorin siivet, ja heittää pintaveden seulaverkon läpi. Roottorin nopeudet ovat tyypillisesti 2800-3500 rpm ja poistokosteuden tulee olla linkousvaiheen jälkeen 3-8 painoprosenttia.
Vedettömät hiutaleet kuljetetaan sitten kuumailmaputken läpi 100-160 °C:ssa. Nopeasti liikkuva ilma kuorii jäljellä olevan pinnan ja sitoo kosteutta. Viipymäaika on lyhyt, yleensä 10-15 sekuntia, minkä vuoksi tätä vaihetta kutsutaan flash-kuivaukseksi.
Tietyissä kuitulaaduissa ja pullosta pulloon -sovelluksissa hiutaleet on kiteytettävä ennen pellettikuivausta. Kiteytys estää hiutaleita paakkuuntumasta kuivausainekuivaussuppiloon ja nostaa bulkkitiheyttä, mikä stabiloi syöttönopeutta. Kiteytyslaite toimii 160-180°C:ssa pyörivällä tai tärytetyllä pedillä.
Laadullisimmassa päässä kuivatut ja kiteytetyt hiutaleet kulkevat kuivausainekuivaimen läpi, jonka kastepiste on -40 °C tai alhaisempi. Tämä vaihe nostaa lopullisen kosteuden arvoon 20-30 ppm, ja se on pakollinen hienodenier-filamentille tai pullosta pulloon.
Ennen kuin vertaat kuivausrumpumalleja, lukitse kolme numeroa: loppukäsittely, huippuläpäisykyky ja hiutalekosteuden syöttö.
Tuotantolinjat käyvät harvoin nimikilven nopeudella koko työvuoron ajan. Keskimääräisen suorituskyvyn mukaan mitoitettu kuivaaja tulee pullonkaulaksi ylösajon, luokanvaihdon tai osan uudelleenkäynnistyksen jälkeen. Useimmat kuivausrummun määrittäjät mitoivat yksikön 100-120 %:iin linjan jatkuvasta enimmäiskapasiteetista.
Pesulinjasi määrittää, kuinka paljon kosteutta kuivausrummun on poistettava. Jos keskipakoputken ulostulo on 5 % 8 %:n sijaan, kuumailmavaiheen lämpökuormitus laskee oleellisesti. Kuivurin lämmitysteho on suoraan verrannollinen tähän määrään.
100-160°C:ssa toimivat kuumailmakuivaimet kuluttavat sähköä tai höyryä lämmönlähteestä riippuen. Asiakkaat, joilla on höyry-kondensaattisilmukka, voivat alentaa käyttökustannuksia; Sähköasiakkaiden tulee tarkistaa asennettu kW ja ominaisenergia kiloa kohti. Lämpötila-alueen on myös oltava riittävä kiteytymiseen, jos aiot lisätä tämän vaiheen myöhemmin.
Varustetasolla a linkouskoneen kuivausrumpu tai erillisen PET-hiutalekuivausmoduulin on vastattava linjan annostelujärjestelmää, jotta hiutaleet eivät pääse silloittumaan suppilossa.
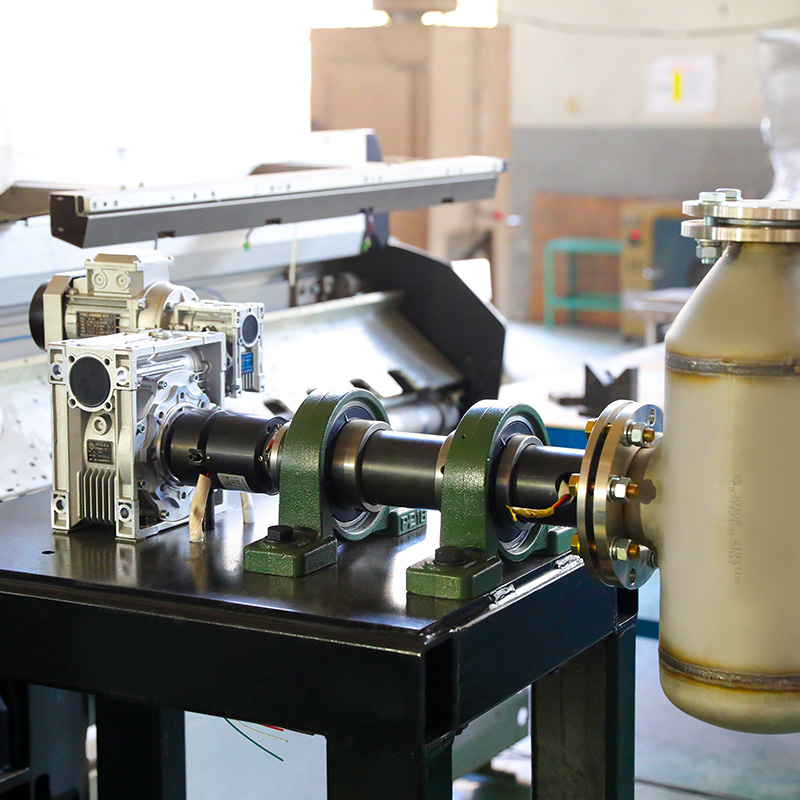 SZG-A-tyhjiöpyörivä rumpukuivain kemiallisille kuitulastuille Tämä eräkuivuri esikäsittelee polymeerilastut ennen sulakehruuta käyttämällä tyhjiötä ja lämpöä kosteuden poistamiseksi ja IV-häviön estämiseksi. Se sopii kontekstiin, jolla varmistetaan kuivan materiaalin pääsy annostussuppiloon. Näytä tuote →
Oireet ilmenevät joko laatuvikoina tai nousevina sähkölaskuina. Molemmat viittaavat yhteen perussyyn: kuivausrumpu ei toimi määritetyssä kastepisteessä, viipymäajassa tai lämpötilassa.
Suuri jäännöskosteus yhdistettynä riittämättömään nopeuteen putkilinjassa voi saada hiutaleet tarttumaan putken seinämään. Tuloksena on hiiltymistä ja epätasaista syöttöä. Hyvin suunniteltu kuivaussilmukka sisältää nopean kantoaineen ja karkean suodattimen ennen syklonia.
Tämä on usein kastepisteongelma. Jos kuivausrumpua ei regeneroida kunnolla, kastepiste ajautuu ylöspäin ja imukyky laskee. Tarkista kastepisteanturi ja kuivausainepanos joka kausi.
Jos sulate IV putoaa kuivausrummun toimiessa, tarkista viipymäaika suulakepuristimessa ja varmista, että kuivaaja todella toimittaa vaadittua kosteutta. Joskus hiutaleet kulkevat kuivausrummun kylmän kohdan läpi ja poistuvat kosteudesta enemmän kuin anturi lukee.
Kuivausosa voi kuluttaa 15-20 % linjan kokonaisenergiasta. Kuumailmaputkiston eristäminen, keskipakoisroottorin nopeuden optimointi ja kuljetettavan ilman määrän vähentäminen ovat nopeimpia ratkaisuja. Tarpeellista suurempi kuivausrumpu on suurin syy energiahukkaan.
Pyydä kosteuden sisään/ulos kosteuden erittelylomake, ei pelkkä läpijuoksuluku. Hyvät toimittajat tarjoavat kastepistelukeman kuivausaineyksiköstä ja tarjoavat koeajon todellisille hiutaleille ennen lähettämistä.
Teholuku on ensimmäinen paikka etsiä piilotettuja käyttökustannuksia. Kuivauslaitteistosi on myös oltava yhteensopiva nykyisen kierrätyslinjasi kanssa. Jos olet ostamassa a POY kehruu tuotantolinja , kuivaimen on toimitettava tasaista kosteutta linjan annostussuppiloon. Sama periaate pätee FDY-linjaan, jossa kosteustavoite on tiukempi, koska filamentti on vedetty.
 Täydellinen POY:n kehruutuotantolinja PET:lle, PA:lle, PP:lle Tämä avaimet käteen -periaatteella valmistettu POY-linja käsittelee raaka-aineiden käsittelyn kelauskoneilla, ja se on joustava useille polymeereille. Se toimii yhdessä kuivauslaitteiden kanssa, jotta kehruukoneeseen saadaan tasaista kosteussäädeltyä hiutaletta. Näytä tuote →
PET-hiutalekuivausrumpu ei toimi erillään. Se on osa sarjaa: kuivaus, kiteytys, ekstruusio, suodatus ja kehruu. Kuivaimen suppilo on mitoitettava niin, että siihen mahtuu tarpeeksi kuivattuja hiutaleita tasaiseen syöttöön ja annostelulaitteen on säädettävä hiutalevirtausta ekstruuderin nopeuden muuttuessa.
Ymmärtäminen kuinka pyörivä tuotantolinja toimii auttaa käyttäjää koordinoimaan kuivausrumpua jatkoprosessin kanssa. Jos kuivausrumpu on alimitoitettu, suulakepuristin käy ilman materiaalia lyhyitä aikoja, jolloin sulamislämpötila vaihtelee ja langan denier vaeltelee.
FDY-konfiguraatiossa hiutalesyöttö tarvitsee saman stabiilisuuden. Kuivausrummun yhdistäminen FDY kehruu tuotantolinja on käyttökelpoinen vain, kun kuivausrumpu pystyy pitämään kosteusspesifikaation linjan nopeuden muutosten aikana.
 FDY Spinning -tuotantolinja PET:lle, PA:lle, PP:lle ja muille Tämä FDY-linja on suunniteltu korkean suorituskyvyn filamenteille, ja se integroituu kuivausjärjestelmiin kosteusominaisuuksien ylläpitämiseksi nopeuden muutosten aikana. Se tukee välitöntä tuotantoa ja teknisiä tekstiilisovelluksia. Näytä tuote →
PET-hiutaleiden kuivausrumpua on helppo käsitellä toissijaisena kuljettimen lisävarusteena. Se ei ole. Se on portti, joka avaa tai sulkee kierrätetyn PET-kuitulinjan IV-retention. Aloita loppusovelluksesta, lukitse huippusuorituskyky, määritä pesulinjan kosteuden syöttö ja vasta sitten vertaa kuivausrumpujen toimittajia. Tuloksena on kuivausrumpu, joka suojaa jokaisen linkoamasi filamentin laatua.


OSOITE: No.1298, Zhouan Road, talous- ja teknologiakehitysalue, Jiaxingin kaupunki, Zhejiangin maakunta
PUHELIN: +86 19057031687
PUH: 86-0573-83777752
SÄHKÖPOSTI: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Kaikki oikeudet pidätetään. Kehruukoneiden keskeisten komponenttien valmistajat